📌 【この記事の重要ポイントまとめ】
- 要点1:家庭用ドライヤーは風温が80〜110℃程度と低く風圧で熱が逃げるため収縮不足に陥りやすい。確実な施工にはヒートガン(250〜350℃設定)またはライターの「青い内炎」をスライドさせる技法が有効。
- 要点2:サイズの選定は「被覆対象の外径」が「チューブ収縮前内径の約80%以下」かつ「最大収縮後内径の約120%以上」に収まる黄金比率(収縮率2:1または3:1)で算出する。
- 要点3:車外配線や水回りには防水接着剤付き(デュアルウォール型)を採用し、はんだごてや直火の接触を避けつつ「中心から外側へ」空気を押し出すように加熱することが気密性確保の要となる。
【基本と準備】熱収縮チューブの役割と失敗しない作業手順
電気配線の接続部において、ビニールテープによる絶縁処理は経年劣化による糊(のり)のベタつきや剥がれのリスクを伴います。これに対し、熱収縮チューブ 配線 絶縁処理を行うことで、長期にわたる高い電気絶縁性、耐候性、耐油性、そして物理的な引っ張り強度を確保できます。
住友電工が展開する代表的な製品ブランド「スミチューブ」をはじめとする工業規格品は、主に電子線架橋ポリオレフィン樹脂で製造されています。熱を加えるとあらかじめ記憶された内径まで縮む「形状記憶効果」を持ち、配線 結束 保護 チューブとして電線の摩耗防止や識別用カラーマーキングにも広く活用されています。
仕上がりを左右する基本的な施工ステップは以下の通りです。
ステップ1:配線を通す前にチューブを挿入する
初心者で最も頻発するミスが「配線をはんだ付け・圧着したあとにチューブを通し忘れていたことに気づく」ケースです。必ず結線作業の前に、チューブをケーブルの根元側へ通しておきます。
ステップ2:適切な長さにカットする
収縮時に縦方向(長さ方向)も5〜10%程度縮む性質があります。芯線が露出している露出部分の長さに対し、左右それぞれ5〜10mm以上の余裕を持たせた長さで切断します。
ステップ3:芯線を確実に結線する
スリーブ圧着やはんだ付けを行い、突起物(ヒゲ状に出た芯線やはんだのトゲ)がないか確認します。突起があるとチューブを突き破り、ショート事故の原因になります。
ステップ4:結線部の中央にチューブをスライドさせて加熱する
チューブが熱源の放射熱で予期せず縮まないよう、結線部の熱が完全に冷めてから位置を合わせ、均等に加熱します。
熱源別の加熱テクニック|ドライヤー代用・ライター・ヒートガンの違い
熱収縮チューブを加工する際、多くの方が疑問に感じるのが「身近な道具で代用できるのか」という点です。それぞれの熱源が持つ特性と正しいアプローチを解説します。
1. 熱収縮チューブ ドライヤー 代用:なぜ縮まないのか?
「ヘアドライヤーを最大出力で当て続けたが、びくともしない」という相談がネット掲示板や知恵袋で頻繁に見られます。一般的なドライヤーの吹き出し口温度は80〜110℃程度であり、吹き付ける風によって対象物周囲の熱が逃げてしまいます。標準的なスミチューブの完全収縮温度は100〜125℃以上に設定されているため、温度不足により収縮が途中で止まって緩い状態になります。
どうしてもドライヤーで代用する場合は、アルミホイルを筒状に巻いて風を集中させるリフレクター自作や、収縮開始温度が低い(70〜80℃)特殊な低音収縮タイプを選ぶ必要がありますが、基本的には専用工具の使用が推奨されます。
2. 熱収縮チューブ ライター 使い方:絶対に焦がさない裏技
ガレージや現場で手軽に使われるライターですが、扱い方を誤ると一瞬で黒い煤(すす)が付着し、チューブが溶けて穴が開きます。失敗を防ぐ最大のコツは「炎のどの部分を使うか」です。
ライターの炎には、上部の黄色く揺れる「外炎」と、根元付近の「青い内炎」があります。外炎は不完全燃焼の炭素粒子を含むため800〜1000℃の超高温かつ煤が発生します。一方、青い炎のすぐ外側の無色透明な熱気ゾーンは煤が出にくく、温度コントロールが容易です。炎を一箇所に止めず、チューブの真下を左右に素早くスイングさせながら、遠赤外線の熱気で包み込むように収縮させます。
3. 熱収縮チューブ ヒートガン 温度:プロが愛用する標準機
最も安全かつ均一に仕上がるのが工業用ヒートガンです。温度調節機能付きモデルの場合、一般的なポリオレフィンチューブであれば熱収縮チューブ ヒートガン 温度は250〜350℃に設定するのが理想的です。吹き出し口に曲面用ノズル(リフレクター)を取り付けることで、チューブの裏側まで360度均一に温風が回り込み、反りや片寄りのない完璧な円筒形状に仕上がります。
4. 熱収縮チューブ はんだごて 温め方:現場の緊急回避テクニック
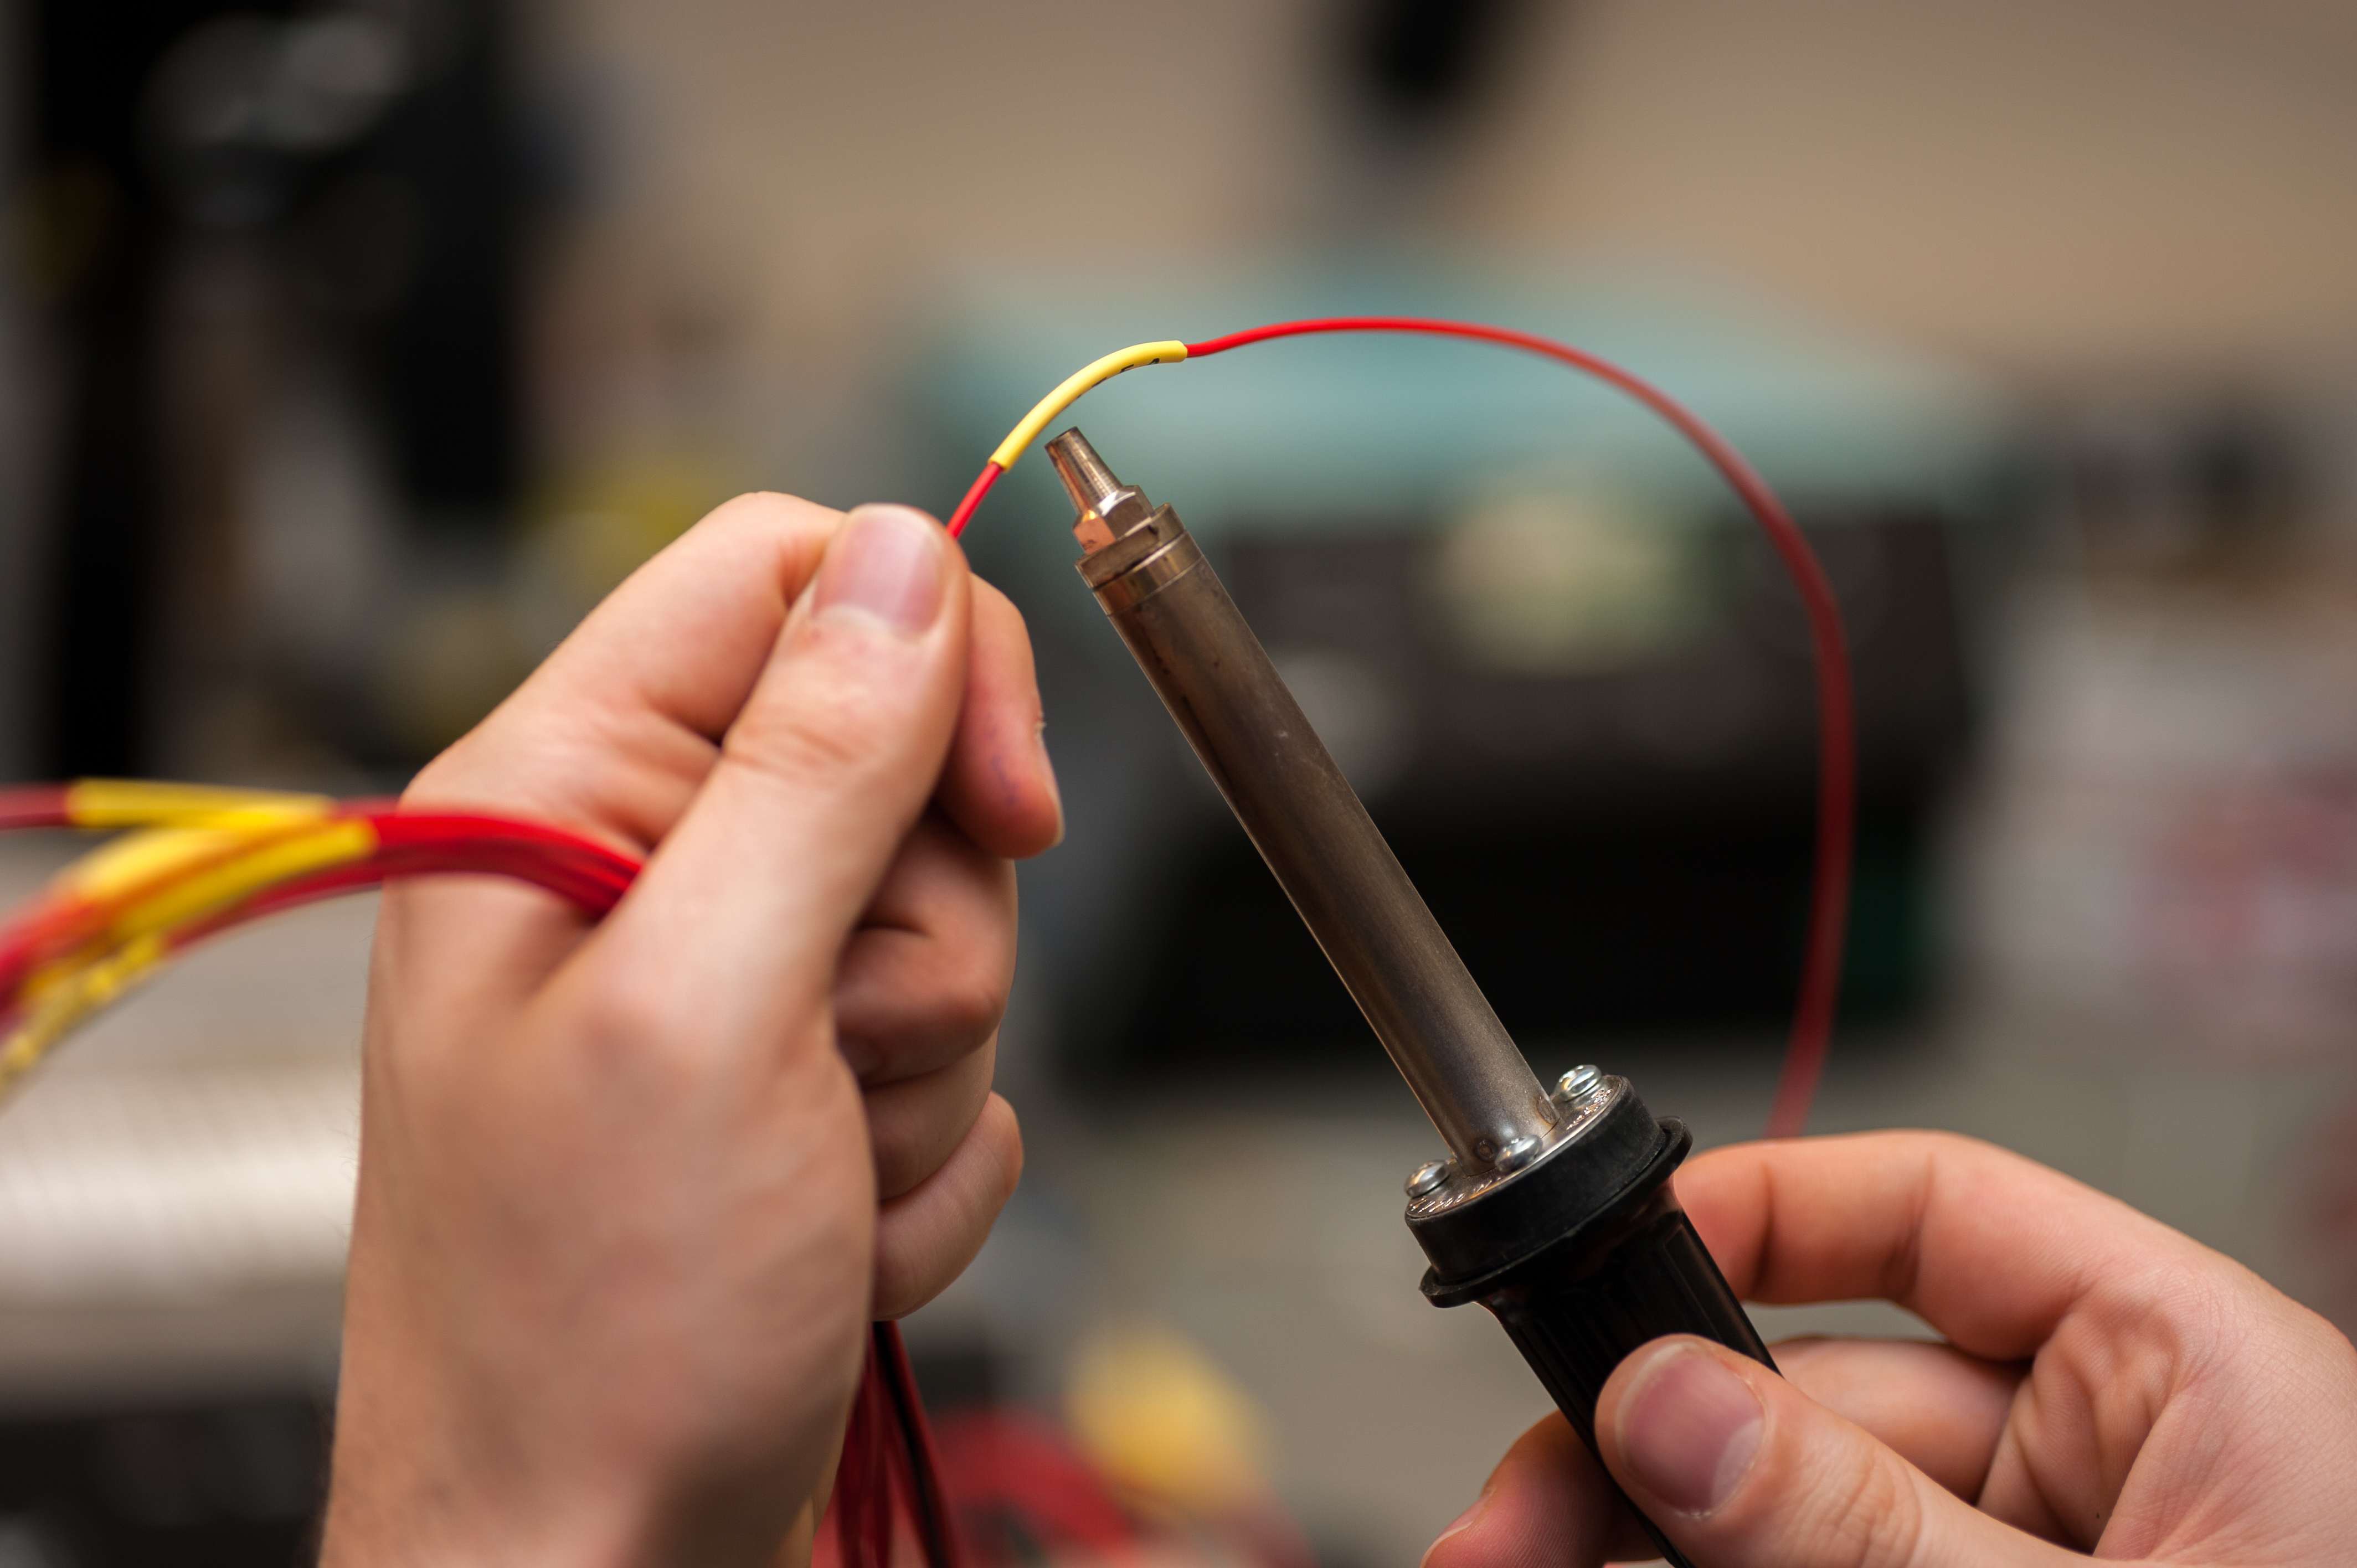
ヒートガンがない現場では、手元にあるはんだごての活用も可能です。ただし、はんだが付着した「小手先(先端部)」をチューブに直接タッチさせてはいけません。熱伝導が高すぎて即座に樹脂が破断します。小手先の根本にある金属ヒーター軸(バレル部)の側面から1〜2mm離した位置にチューブを近づけ、電線を指先でクルクルと回転させながら放射熱で収縮させるのが正解です。
【徹底比較】熱源ごとの性能データ・コスト・失敗リスク一覧
各熱源における作業効率、仕上がり品質、導入コストを比較検証したデータをまとめました。
| 熱源ツール | 作業到達温度 | 収縮完了速度 | 焦げ・破れリスク | 編集部の実用評価 |
|---|---|---|---|---|
| 家庭用ドライヤー | 80℃〜110℃ | 極めて遅い(縮みきらない) | 極小(焦げない) | 非推奨(温度不足で密着不良を起こす) |
| 使い捨てライター | 800℃〜1,000℃(外炎) | 1〜2秒(極めて速い) | 極高(煤・穴あき多発) | 条件付き可(青い内炎のスイング必須) |
| 工業用ヒートガン | 250℃〜500℃(可変) | 3〜5秒(均一かつ迅速) | 低(距離管理が容易) | 最優秀(プロ基準の仕上がりと耐久性) |
| はんだごて(胴体部) | 250℃〜350℃(放射熱) | 5〜10秒(狭所向き) | 中(接触による溶損注意) | 実用性高(追加機材不要の現場向け裏技) |
失敗ゼロを実現するサイズ選び方と収縮率の計算ロジック
熱収縮チューブの失敗原因で「熱源」と同じくらい多いのが「サイズの選定ミス」です。緩すぎてスッポ抜ける、あるいは太すぎて配線を通せないといった事態を防ぐには、熱収縮チューブ 収縮率 計算の基礎知識が欠かせません。
市販されているチューブの多くは「収縮率 2:1(50%収縮)」または「収縮率 3:1(約67%収縮)」です。
- 2:1タイプ:内径φ6mmの場合、加熱すると最大で内径φ3mmまで収縮。一般的なストレート配線に適合。
- 3:1 / 4:1タイプ:内径φ9mmの場合、最大でφ3mmまで収縮。コネクタ端子やギボシなど段差の大きい結線部に最適。
【適正サイズの計算ルール(黄金比率)】
熱収縮チューブ サイズ 選び方において絶対に守るべき計算式は以下の2点です。
- 収縮前内径 > 被覆対象の最大外径 × 1.15〜1.2倍(スムーズに通すためのクリアランス)
- 最大収縮後内径 < 被覆対象の最小外径 × 0.8〜0.85倍(確実に締め付けて密着させるための締め代)
例えば、外径3.0mmの配線を2:1タイプのチューブで保護する場合、収縮前内径φ4.0mm(収縮後φ2.0mm)を選定するのが理想です。もし収縮前φ6.0mm(収縮後φ3.0mm)を選んでしまうと、チューブが限界まで縮んでも配線と同じ3.0mmにしかならず、内部で滑って抜けてしまいます。
【100均 vs 専門メーカー】ダイソー・セリアと防水タイプの使い分け
近年は熱収縮チューブ 100均 セリア ダイソーの店頭でも多サイズのアソートセットが手軽に入手できるようになりました。これらは日常の簡単なケーブル補強には十分機能しますが、用途に応じた明確な使い分けが必要です。
100円ショップで販売されている製品は、肉厚がやや薄く設計されているものが多く、急激な加熱で裂けやすい傾向があります。また難燃性規格(UL規格)を取得していないロットもあるため、高電流が流れる回路や高温になるエンジンルーム内での使用は避けるべきです。
一方で、自動車の足回りや船舶、屋外イルミネーション、水没の可能性がある配線には、熱収縮チューブ 防水 接着剤付き(デュアルウォール型)が必須です。外側がポリオレフィン、内側に熱溶融型ポリアミド系接着剤(ホットメルト)が仕込まれており、加熱と同時に内側の接着剤が溶け出し、配線の隙間を完全に充填してIP67相当の完全防水・防塵・防錆性能を発揮します。冷却後は樹脂がカチカチに硬化するため、強固なストレインリリーフ(曲げ応力分散)としても機能します。
なぜ焦げる・抜けるのか?失敗原因とプロのリカバリー技術
作業中に起こる代表的なトラブルと、その物理的メカニズムおよび対処法を解説します。
【原因分析】熱収縮チューブ 失敗 焦げる原因
チューブが黒ずんだり異臭を放って溶け落ちたりする最大の要因は、「温度勾配の局所集中」です。ポリオレフィン樹脂は150℃を超えると熱分解が始まり、ライターの直火(外炎)が1秒でも接触すると表面温度が300℃以上に達して炭化(焦げ)を起こします。ライターを使う際は「炎を当てる」のではなく「炎の上の上昇気流を通過させる」意識が不可欠です。
中央から両端へ!シワと空気溜まりを防ぐ「エア抜き施工法」
両端から先に加熱してしまうと、チューブ内部に空気が閉じ込められ、中央部がプクッと膨らんだまま固定されてしまいます。プロの現場では「結線部の中央から加熱を開始し、360度密着させながら徐々に左右の両端へ熱を逃がしていく」のが鉄則です。内部の空気を外へ押し出しながら収縮させることで、シワのない滑らかな円筒状に仕上がります。
【プロの結論】向いている人・おすすめできない用途の判断基準
熱収縮チューブは万能ではありません。適材適所の判断基準を明確に把握しておく必要があります。
▼熱収縮チューブが最も推奨されるシーン:
- イヤホンやUSBケーブルなど、屈曲による付け根の断線を予防したい場合
- スリーブ圧着やはんだ付けを施した金属接合部の恒久的な絶縁保護
- 自動車・バイクの電装品追加に伴う配線の結束・スッキリとした配線整理
- 屋外配線で端子部への湿気・雨水の侵入を完全に遮断したい場合(防水接着剤付きを使用)
▼熱収縮チューブを避けるべき・不向きなシーン:
- 100V以上の屋内配線工事(VVFケーブル接続等):電気工事士法に基づき、JIS規格に適合した差込型コネクタや絶縁キャップ、自己融着テープ等の所定の部材使用が義務付けられています。
- 配線を外さずに補修したい場合:チューブは輪状になっているため、端子が通らない状態では施工できません(その場合は自己融着シリコンテープが最適)。
- 極度の高熱環境(エキゾーストマニホールド直近など):常用耐熱温度が125℃〜135℃前後のため、耐熱ガラスチューブや遮熱スリーブを選定する必要があります。
【熱 収縮 チューブ 使い方】に関するよくある質問(FAQ)
Q1:家庭用ドライヤーでどうしても収縮させたい場合の裏技はありますか?
A1:吹き出し口にアルミホイルを巻き付けて口径を細く絞り、配線の裏側にもアルミホイルを当てて熱を反射させる「リフレクター効果」を利用することで熱量を上げられます。ただしドライヤー内部に熱がこもり安全装置(サーモスタット)が作動する危険があるため、無理をせず安価な小型ヒートガンやライターの内炎作業へ切り替えることを推奨します。
Q2:ライターで作業するとチューブに黒い煤(すす)がついてしまいます。
A2:炎の黄色い部分(外炎)を直接当てていることが原因です。炎の根元にある「青い部分」を近づけるか、炎をチューブの真下2〜3cm離れた位置に置き、立ち上る無色の熱気だけを当てるように左右に素早くスイングさせてください。また、ターボライター(ジェットライター)を使用すると煤の発生を大幅に抑えられます。
Q3:防水接着剤付き熱収縮チューブの加熱完了のサインは何ですか?
A3:チューブ全体が均一に収縮したあと、チューブの両端の開口部から内部の半透明な接着剤(ホットメルト)がリング状にわずかにムニュッと滲み出てきたタイミングが完了のサインです。滲み出た接着剤が冷えて完全に固まるまで配線を動かさないようにしてください。
Q4:収縮させた後にチューブが硬くなり配線のしなやかさが失われました。元に戻せますか?
A4:熱収縮チューブは一度収縮すると不可逆(元には戻らない)特性を持ちます。屈曲性を維持したい可動部には、肉薄タイプのポリオレフィンチューブや、柔軟性に優れたシリコンゴム系の熱収縮チューブ、あるいは編組スリーブの採用を検討してください。
まとめ:失敗しない熱収縮チューブ活用の極意
熱収縮チューブの施工クオリティは、作業者の器用さではなく「温度管理」「サイズ計算」「熱源アプローチ」という3つの物理法則を正しく実践できているかで決まります。
適当なドライヤーで温めて密着不良を起こしたり、ライターの直火で焦がして絶縁性を損なっては本末転倒です。「被覆外径の80%まで縮むサイズを選ぶ」「中央から外へ空気を抜くように温める」「青い内炎またはヒートガンで焦がさず熱を与える」という基本原則を徹底し、安全で耐久性の高い配線処理を実現してください。 (出典: 熱 収縮 チューブ 使い方(Yahoo!ニュース))
